తెలుగు
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE స్టీల్ స్ట్రక్చర్స్ బాక్స్ కాలమ్ ప్రాసెసింగ్ ఫ్లో & ఇంజనీరింగ్ అప్లికేషన్ అచీవ్మెంట్స్
I. సాధారణ లేఅవుట్ డ్రాయింగ్
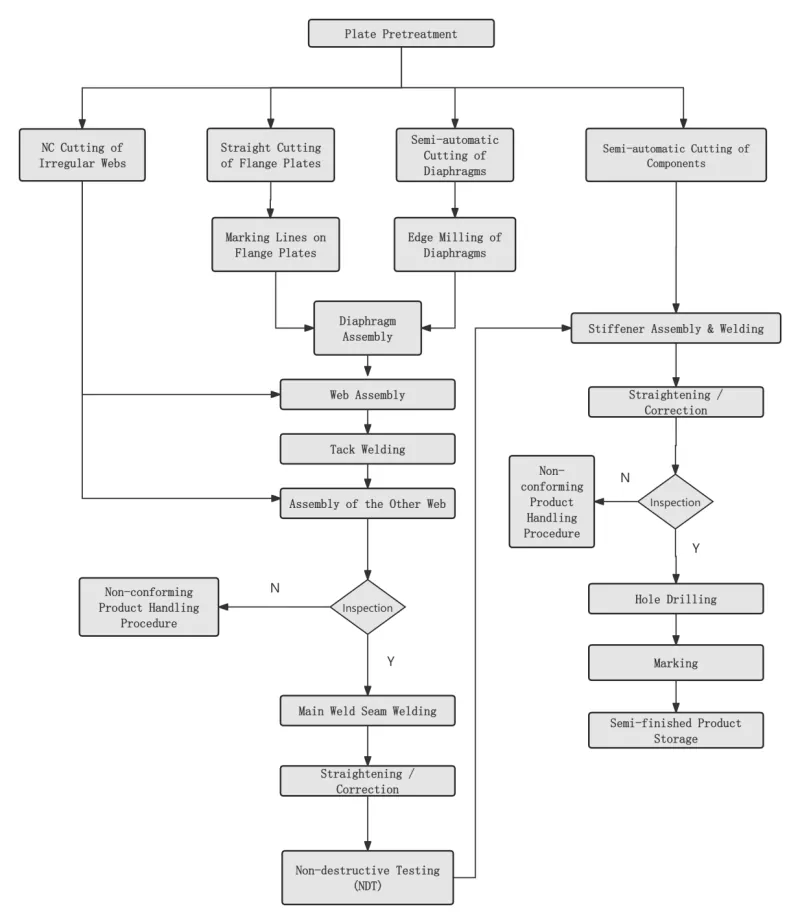
Ⅱ. కీ ప్రక్రియ
|
దశ 1 స్టీల్ ప్లేట్ సర్ఫేస్ ప్రీట్రీట్మెంట్ |
స్టీల్ ప్లేట్ బ్లాంకింగ్ ముందు డిజైన్ లేదా ప్రక్రియ అవసరాలకు అనుగుణంగా నిర్వహించబడుతుంది. |
|
|
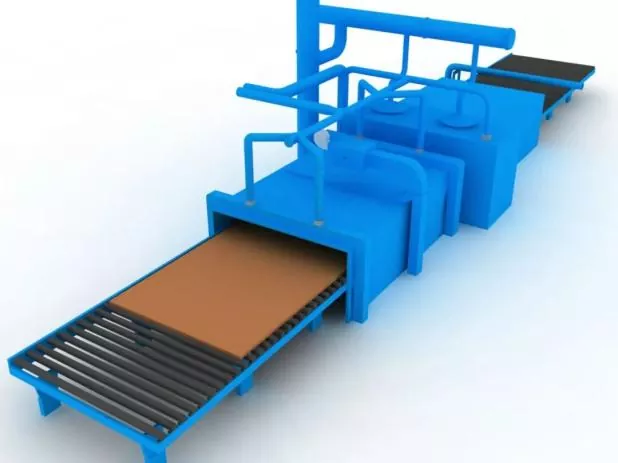
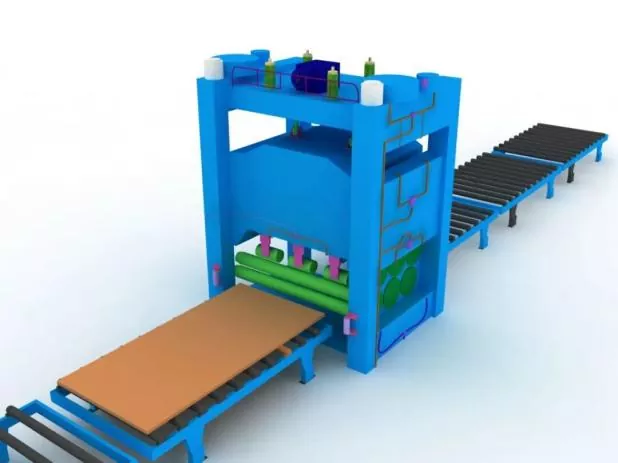
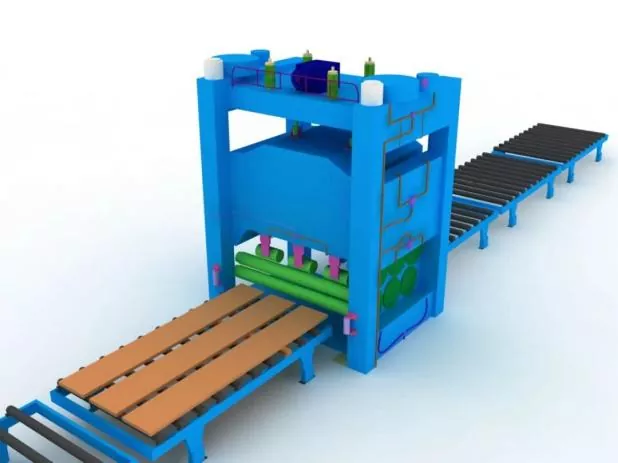
దశ 2 స్టీల్ ప్లేట్ స్ట్రెయిటెనింగ్ |
బ్లాంకింగ్ ఖచ్చితత్వాన్ని నిర్ధారించడానికి మరియు స్టీల్ ప్లేట్ యొక్క అంతర్గత అవశేష ఒత్తిడిని తగ్గించడానికి స్టీల్ ప్లేట్ ముందస్తు చికిత్స తర్వాత మొత్తం స్ట్రెయిటెనింగ్ చేయాలి. |
|
|
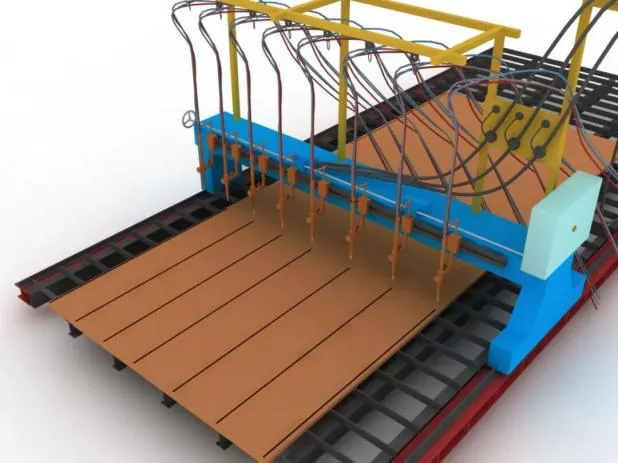
దశ 3 భాగాలను కత్తిరించడం మరియు ఖాళీ చేయడం |
కత్తిరించే ముందు, కట్టింగ్ మెషీన్ను సర్దుబాటు చేయండి, నాజిల్ మోడల్ను నిర్ధారించండి మరియు గాలి పీడనం యొక్క స్థిరత్వాన్ని తనిఖీ చేయండి. |
|
|
కట్టింగ్ సమయంలో, స్టీల్ ప్లేట్ యొక్క కట్టింగ్ సీమ్ను ముందుగా వేడి చేయండి మరియు కట్టింగ్ వేగాన్ని ఖచ్చితంగా నియంత్రించండి. |
||
|
దశ 4 భాగాల ద్వితీయ స్ట్రెయిటెనింగ్ |
అసెంబ్లీ ఖచ్చితత్వాన్ని నిర్ధారించడానికి మరియు స్టీల్ ప్లేట్ల అంతర్గత అవశేష ఒత్తిడిని తగ్గించడానికి స్టీల్ ప్లేట్ బ్లాంకింగ్ తర్వాత ప్రదర్శించబడుతుంది. |
|
|
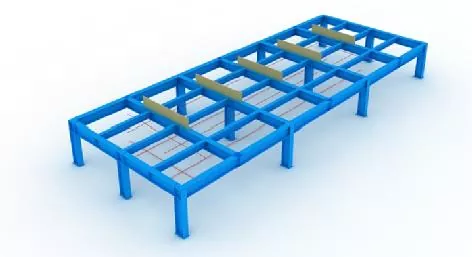
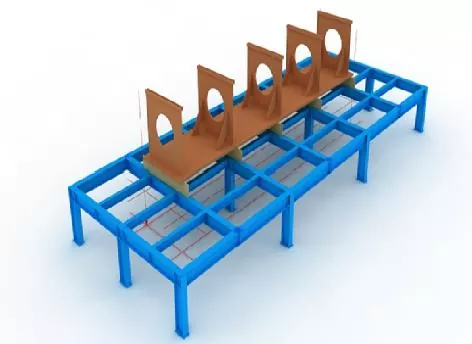
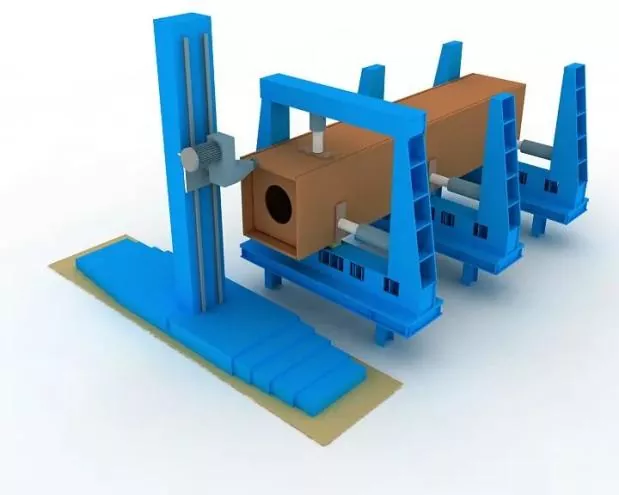
దశ 5 జిగ్లు మరియు లేఅవుట్ లైన్ల సెట్టింగ్ |
అసెంబ్లీకి ముందు, లేఅవుట్ లైన్లు మరియు జిగ్లు మొదట సెట్ చేయబడతాయి. |
|
|
జిగ్ ఇన్స్టాలేషన్ సమయంలో, టాప్ ఓపెనింగ్ యొక్క క్షితిజ సమాంతర స్థాయిని నిర్ధారించాలి మరియు తగినంత దృఢత్వం మరియు బలం హామీ ఇవ్వాలి. |
||
|
అన్ని జిగ్లు మరియు లేఅవుట్ లైన్లను నియమించబడిన సిబ్బంది తనిఖీ చేసి ఆమోదించిన తర్వాత మాత్రమే ఉపయోగంలోకి తీసుకురావచ్చు. |
||
|
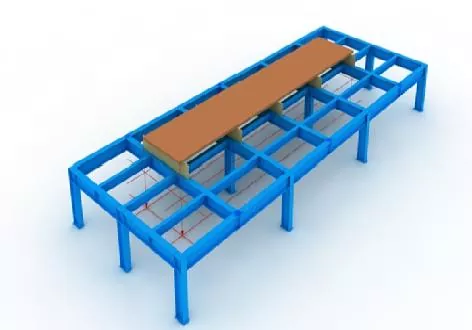
దశ 6 లోయర్ ప్యానెల్ పొజిషనింగ్ |
ప్లంబ్ బాబ్ మరియు లేఅవుట్ లైన్ల ద్వారా ఖచ్చితంగా ఉంచబడింది. |
|
|
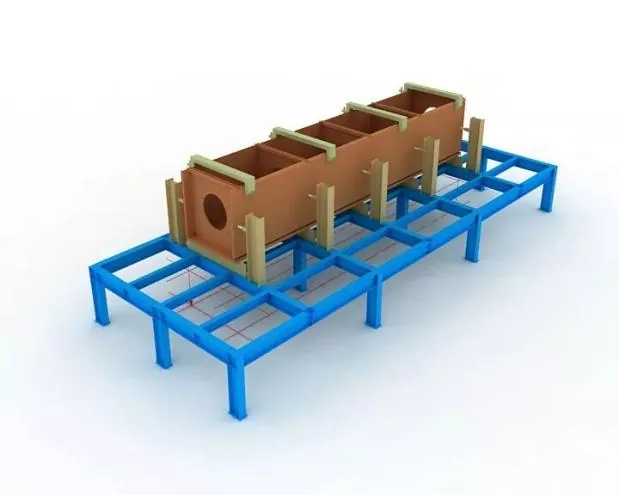
దశ 7 డయాఫ్రాగమ్ అసెంబ్లీ |
డయాఫ్రాగమ్ల అసెంబ్లీకి ముందు, దిగువ ప్యానెల్లో పొజిషనింగ్ లైన్లను గుర్తించండి మరియు గ్రౌండింగ్ వీల్తో పంక్తుల యొక్క రెండు వైపులా తేలియాడే తుప్పును తొలగించండి. |
|
|
డయాఫ్రాగమ్లను అమర్చిన తర్వాత, వాటిని టాక్ వెల్డింగ్ ద్వారా పరిష్కరించండి. |
||
|
దశ 8 వెబ్ అసెంబ్లీ |
వెబ్ సమీకరించబడిన మరియు అర్హత పొందిన తర్వాత, డయాఫ్రాగమ్కు వ్యతిరేకంగా జాక్తో గట్టిగా జాక్ చేయండి, ఆపై దాన్ని టాక్ వెల్డింగ్ ద్వారా పరిష్కరించండి.
|
|
|
దశ 9 ఎగువ ప్యానెల్ అసెంబ్లీ |
ప్లంబ్ బాబ్తో ఎగువ ప్యానెల్ యొక్క ఖచ్చితమైన స్థానాలను పూర్తి చేయండి, ఆపై టాక్ వెల్డింగ్ ద్వారా పరిష్కరించండి. |
|
|
దశ 10 డయాఫ్రమ్ ఎలక్ట్రోస్లాగ్ వెల్డింగ్ |
డయాఫ్రాగమ్ల కోసం సింగిల్-సైడెడ్ ఎలక్ట్రోస్లాగ్ వెల్డింగ్ అవలంబించబడింది. |
|
|
ఆర్క్ స్టార్టింగ్ మరియు ఆర్పివేయడం కోసం రాగి స్లీవ్లు వెల్డింగ్ సమయంలో ఎలెక్ట్రోస్లాగ్ వెల్డింగ్ రంధ్రాల ఎగువ మరియు దిగువ ఓపెనింగ్స్ వద్ద ఇన్స్టాల్ చేయబడతాయి. |
||
|
వెల్డింగ్ కరెంట్ మరియు వోల్టేజ్ వెల్డింగ్ ప్రక్రియ అంతటా ఖచ్చితంగా నియంత్రించబడతాయి మరియు వెబ్లో ఎలెక్ట్రోస్లాగ్ వెల్డింగ్ ప్రాంతం యొక్క రంగు మార్పును గమనించడానికి శ్రద్ధ ఉంటుంది. |
||
|
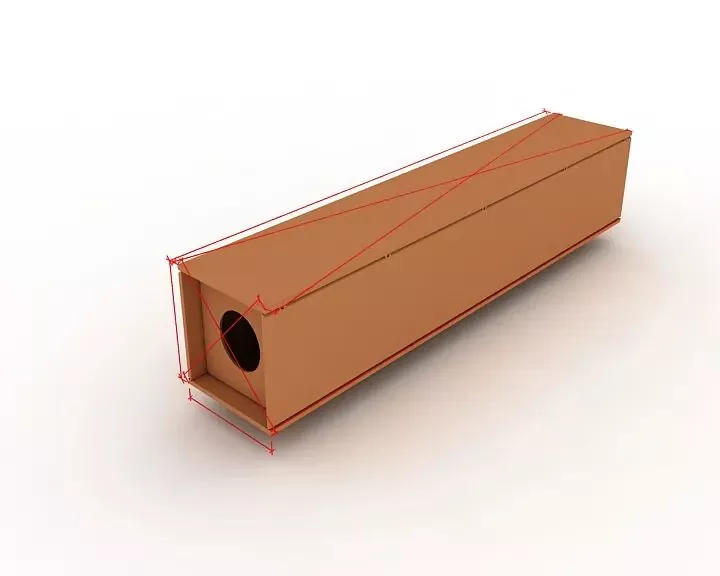
దశ 11 మొత్తం తనిఖీ |
తనిఖీ సమయంలో, కాంపోనెంట్ పొడవు, వికర్ణ కొలతలు మరియు ముగింపు విభాగం కొలతలు డిజైన్ మరియు స్పెసిఫికేషన్ అవసరాలకు అనుగుణంగా ఉన్నాయో లేదో తనిఖీ చేయడంపై దృష్టి పెట్టండి మరియు సహనం లేని అన్ని భాగాలను సరిదిద్దండి. |
|
|
దశ 12 ఎండ్ మిల్లింగ్ |
అసెంబ్లీ మరియు వెల్డింగ్ తర్వాత ముగింపు ముఖాన్ని మిల్ చేయండి. |
|
|
సభ్యుల స్థాయికి మరియు ముగింపు ముఖం మరియు మిల్లింగ్ కట్టర్ మధ్య సమాంతరతకు హామీ ఇవ్వండి. |
||
|
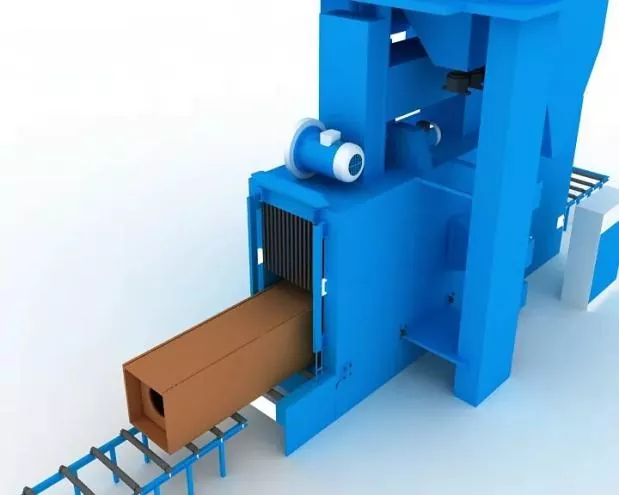
దశ 13 సాండ్ బ్లాస్టింగ్ మరియు తుప్పు తొలగింపు |
వెల్డింగ్ తర్వాత అవసరమైన విధంగా ఇసుక బ్లాస్టింగ్ ద్వారా రస్ట్ తొలగింపును పూర్తి చేయండి, ఆపై పూత నిర్మాణానికి బదిలీ చేయండి. |
|

Ⅲ. అసెంబ్లీ, పొజిషనింగ్ మరియు వెల్డింగ్ కోసం లక్షణాలు
|
అసెంబ్లీ ఖచ్చితత్వం |
అసెంబ్లీ సమయంలో: ● వెల్డింగ్ వైకల్యాన్ని నియంత్రించడానికి తగిన నియంత్రణలను పాటించాలి. ● భాగాల కొలతలు నియంత్రించడానికి మరియు సరైన ఆకారాన్ని నిర్ధారించడానికి వెల్డింగ్ ష్రింకేజ్ అలవెన్సులు మరియు సహేతుకమైన రివర్స్ డిఫార్మేషన్ రిజర్వ్ చేయబడతాయి. |
|
వెల్డెడ్ కనెక్షన్ల తయారీ మరియు అసెంబ్లీకి అనుమతించదగిన వ్యత్యాసాలు, అలాగే నిర్మాణ భాగాల యొక్క డైమెన్షనల్ టాలరెన్స్లు, స్టీల్ స్ట్రక్చర్ల నిర్మాణ నాణ్యత (GB 50205) అంగీకారం కోసం కోడ్ యొక్క అవసరాలకు అనుగుణంగా ఉండాలి. |
|
|
అసెంబ్లీ పొజిషనింగ్ వెల్డింగ్ |
ఇది సెమీ ఆటోమేటిక్ సాలిడ్ వైర్ గ్యాస్ మెటల్ ఆర్క్ వెల్డింగ్ (GMAW) ద్వారా అమలు చేయబడుతుంది. |
|
వెల్డర్ |
అసెంబ్లీ టాక్ వెల్డింగ్లో నిమగ్నమైన వెల్డర్లు బిల్డింగ్ స్టీల్ స్ట్రక్చర్స్ (JGJ81) యొక్క వెల్డింగ్ కోసం సాంకేతిక వివరణలో పేర్కొన్న సంబంధిత అర్హత సర్టిఫికేట్లను కలిగి ఉండాలి. |
|
టాక్ వెల్డ్స్ యొక్క స్థానం |
టాక్ వెల్డ్స్ యొక్క స్థానం: టాక్ వెల్డ్స్ అధికారిక వెల్డ్స్ యొక్క ప్రారంభం మరియు ముగింపును నివారిస్తాయి మరియు నిర్మాణ బలం మరియు పనితనపు లోపాలకు గురయ్యే మూలలు, అంచులు, చివరలు మరియు ఇతర క్లిష్టమైన ప్రాంతాలపై ఉంచకూడదు. |
|
T-జాయింట్ల కోసం, ట్యాక్ వెల్డింగ్: రెండు వైపులా సుష్టంగా నిర్వహించబడుతుంది; అదే సమయంలో, గాడి లోపల టాక్ వెల్డింగ్ను వీలైనంత వరకు నివారించాలి. ఫుల్ పెనెట్రేషన్ గ్రూవ్ వెల్డింగ్ కోసం: వెనుకకు వెళ్లడం కోసం గాడిపై ట్యాక్ వెల్డింగ్ చేయాలి, ఉదా., బ్యాక్ గోగింగ్. |
|
|
వెల్డింగ్ బ్యాకింగ్ ప్లేట్ల యొక్క అసెంబ్లీ మరియు వెల్డింగ్ స్థానాలు అలాగే రన్-ఆన్ మరియు రన్-ఆఫ్ ప్లేట్లు సంబంధిత ప్రమాణాలకు అనుగుణంగా ఉండాలి. |
|
|
వెల్డింగ్ పదార్థాలు |
అసెంబ్లీ మరియు టాక్ వెల్డింగ్ కోసం ఉపయోగించే వెల్డింగ్ మెటీరియల్స్ అధికారిక వెల్డింగ్కు అనుగుణంగా ఉండాలి, అనగా అధికారిక వెల్డింగ్లో ఉన్న అదే వెల్డింగ్ పదార్థాలను స్వీకరించాలి. |
|
అధిక-బలం ఉక్కు మరియు తక్కువ-బలం ఉక్కు మధ్య అసెంబ్లీ వెల్డింగ్ కోసం, తక్కువ-బలం ఉక్కు గ్రేడ్కు అనుగుణంగా వెల్డింగ్ పదార్థాలు ఎంపిక చేయబడతాయి. |
సంబంధిత వార్తలు
- Eihe స్టీల్ స్ట్రక్చర్ నుండి జాతీయ దినోత్సవ శుభాకాంక్షలు
- మొదటి హోస్టింగ్ విజయవంతమైంది! ఆసియా పసిఫిక్ మొరాకో ప్రాజెక్ట్ ఐహె స్టీల్ చేత చేపట్టబడింది
- అర్హత పునరుద్ధరణ ఆమోదించబడింది! Eihe గ్లోబల్ మార్కెట్ ఫుట్ప్రింట్ను క్రమంగా విస్తరిస్తుంది
- విమానాశ్రయాలు & స్టేషన్ల కోసం EHSS స్టీల్ స్ట్రక్చర్ డెలివరీ
- గ్లోబల్ డెవలప్మెంట్పై దృష్టి పెట్టండి: షాన్డాంగ్ స్టీల్ స్ట్రక్చర్ ఇండస్ట్రీ అసోసియేషన్ ఇండస్ట్రియల్ ఇంటర్నేషనలైజేషన్పై ఎక్స్పీరియన్స్ ఎక్స్ఛేంజ్ కాన్ఫరెన్స్ను విజయవంతంగా నిర్వహించింది
- EHSS 8వ షాన్డాంగ్ స్టీల్ స్ట్రక్చర్ హై-క్వాలిటీ డెవలప్మెంట్ ఫోరమ్ & 2026 SSSIA వార్షిక సమావేశాన్ని కింగ్డావోలో పూర్తి విజయంతో నిర్వహించింది
నాకు సందేశం పంపండి